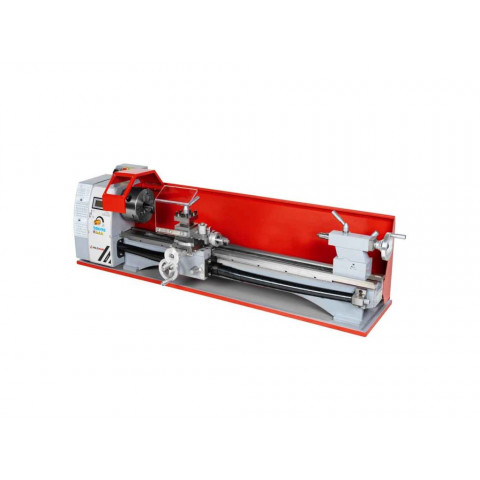
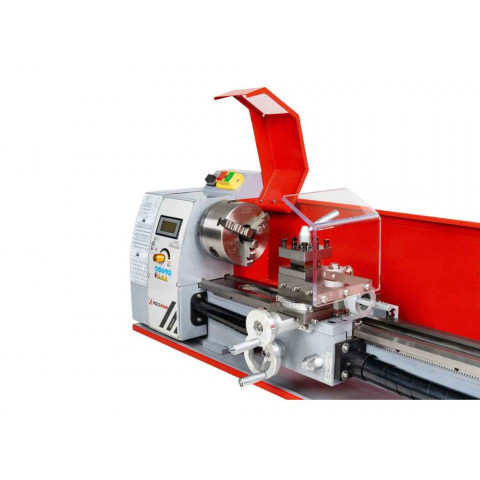


Токарний верстат Holzmann ED420FXL_230V
Офіційна гарантія в Україні!


 ApplePay
 оплата за рахунком
 готівкою
Токарний верстат Holzmann ED420FXL_230V - це компактне настільне обладнання з широким функціоналом, що дозволяє виконувати великий перелік токарних операцій по металу і нарізання різних видів різьби. Оснащений ходовим гвинтом для нарізання різьби і автоматичною поздовжньою подачею. Підходить для обробки заготовок діаметром до 210 мм, довжиною до 735 мм.
Шпиндель встановлений на регульованих конічних шарикопідшипниках і має високу центровість. Плавне регулювання швидкості у межах 50-2500 об/хв дозволяє підібрати оптимальні параметри роботи, а асинхронний двигун потужністю 750 Вт (230 В) забезпечує ефективну обробку всіх видів металу. Обертання шпинделя вліво-вправо і комплект змінних шестерень в стандартній комплектації дають змогу нарізати широкий діапазон різьб. Завдяки своїм технічним можливостям цей настільний токарний верстат буде вдалим вибором як для самостійних майстрів, так і для професійних металообробних майстерень.
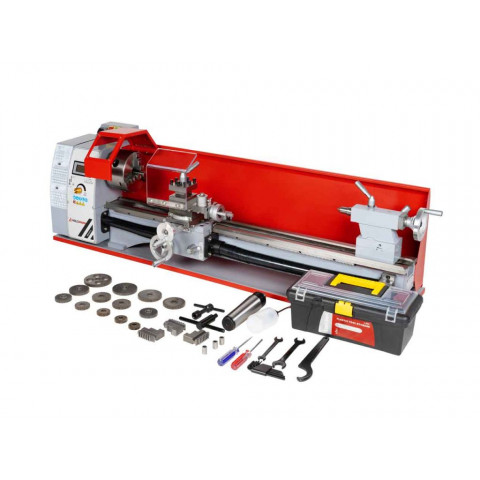
Комплектація токарного верстата Holzmann ED420FXL_230V
В комплект поставки входять:
- 3-кулачковий патрон Ø 125 мм
- 4-позиційний тримач інструменту
- Фіксований центр MK5
- Фіксований центр MK2
- Набір змінних шестерень
- Захисний кожух
- Лоток для стружки
- Інструмент для налаштування.
Часті запитання
Пропонуємо вашій увазі відповіді на поширені запитання про настільні токарні верстати.
Які операції можна виконувати на настільному токарному верстаті?
Настільні токарні верстати можуть виконувати:
- Зовнішнє та внутрішнє точіння
- Обточування торців
- Нарізання різьби
- Свердління та розточування
- Обробку конусів
- Точіння канавок і фасок.
Які основні технічні характеристики настільного токарного верстата по металу?
Головні параметри, на які варто звертати увагу:
- Діаметр обробки над станиною – визначає максимальний розмір заготовки
- Відстань між центрами – вказує, яку довжину деталі можна обробляти
- Потужність двигуна – чим потужніший двигун, тим складніші операції можна виконувати
- Діапазон обертів шпинделя – впливає на можливість роботи з різними металами.
Як уникнути биття заготовки при обробці на токарному верстаті?
Найчастішими причинами биття заготовки є її погана фіксація або люфт у верстаті. Тому, щоб усунути биття, необхідно:
- Переконатися, що заготовка добре затиснута в патроні або центрах
- Перевірити биття шпинделя індикатором годинникового типу
- Відцентрувати деталь перед закріпленням (особливо при обробці між центрами)
- Перевірити підшипники шпинделя та стан направляючих – зношені елементи можуть спричинити люфт
- Зменшити швидкість обертання – високі обороти також можуть викликати вібрації.
Які основні помилки допускають при нарізанні різьби на токарному верстаті?
Найбільш типовими помилками є:
- Неправильне встановлення різця – має бути під кутом 60° до осі різьби
- Занадто великий припуск – потрібно знімати матеріал поступово, невеликими проходами
- Недостатня подача мастила – може спричинити задирки та нерівності
- Від'єднання гітари подачі не в потрібний момент – гвинтові з'єднання мають збігатися.
Підбір правильної швидкості різьблення теж важливий – занадто висока швидкість може призвести до зриву різьби.
Як вибрати правильні різці для токарного верстата?
Різці вибираються за матеріалом і типом обробки:
- Швидкорізальна сталь (HSS) – для легких металів і фінішної обробки
- Твердосплавні пластини (карбід вольфраму) – для сталі та чавуну, довговічніші
- Алмазні та CBN-різці – для надтвердих матеріалів і точного фінішу.
За формою розрізняють такі різці:
- Прохідні – для первинної обробки
- Чистові – для гладкої поверхні
- Різьбонарізні – для внутрішньої та зовнішньої різьби
- Відрізні – для розрізання деталей.
Важливо правильно виставити висоту різця, щоб уникнути вібрацій та нерівного точіння.
Немає відгуків про цей товар, станьте першим, залиште свій відгук.
Немає питань про даний товар, станьте першим і задайте своє питання.